


Новости
Дом / Новости / Новости отрасли / Ротоформование HDPE: основные свойства, преимущества и промышленное применение
Спросите любого руководителя завода, почему он выбрал ПНД для резервуара, полученного центробежным формованием, и вы, скорее всего, услышите тот же ответ: жесткость. Ротационное формование из полиэтилена высокой плотности обеспечивает жесткость детали из полиэтилена высокой плотности без линий сварки или слабых мест, которые возникают при других методах формования. Если ваше применение связано с химическими веществами, давлением или большими промежутками между точками опоры, HDPE должен быть в верхней части вашего списка.
Для достижения этой цели требуется больше внимания к управлению процессом, чем в случае с ЛПЭНП, но выгодой является деталь, которая сохраняет свою форму, сопротивляется ползучести и выдерживает воздействие агрессивной среды. В этом руководстве объясняется, как работает центробежное формование полиэтилена высокой плотности, его сравнение с линейным полиэтиленом низкой плотности и на что следует обращать внимание при выборе партнера-производителя.
Ротационное формование HDPE — это просто процесс ротационного формования с использованием полиэтилена высокой плотности в качестве смолы. Материал измельчается в мелкий порошок или экструдируется в микрогранулы, помещается в полую алюминиевую или стальную форму и нагревается при вращении по двум перпендикулярным осям. Полимер плавится, покрывает внутреннюю часть формы и по мере остывания формы образует бесшовную, не подверженную напряжениям деталь.
Поскольку форма вращается в двух плоскостях, толщина стенок остается одинаковой даже при сложной геометрии. Углы, ребра и вставки можно формовать без вторичного соединения. ПЭВП, в частности, обеспечивает более высокую кристалличность и плотность, чем ПЭНП или ЛПЭНП, что приводит к большей жесткости, лучшей термостойкости и меньшей проницаемости для растворителей и водяного пара.
Формы обычно изготавливаются из алюминия или из стали для больших объемов производства. Для полиэтилена высокой плотности форма должна иметь вентиляцию для выхода вытесненного воздуха; в противном случае захваченный воздух может привести к образованию микропор на поверхности и неполному заполнению.
Один из наиболее частых вопросов при ротационном формовании – какую марку полиэтилена выбрать. В таблице ниже приведено практическое сравнение HDPE и LLDPE для ротационного формования.
| Недвижимость | HDPE | LLDPE |
|---|---|---|
| Плотность (г/см³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Модуль упругости при изгибе (МПа) | 800 – 1300 | 400 – 800 |
| Предел прочности при текучести (МПа) | 20 – 30 | 12 – 20 |
| Ударопрочность | Умеренный | Отлично |
| Устойчивость к растрескиванию под напряжением | Хорошо | Отлично |
| Усадка при охлаждении | Высшее | Нижний |
| Жесткость стены | Высокий | Умеренный |
Короткая версия: выбирайте HDPE, когда деталь должна противостоять изгибу, вдавливанию или внутреннему давлению при повышенных температурах. Выбирайте LLDPE, когда важнее ударная вязкость и устойчивость к растрескиванию под напряжением. Многие ротоформовщики имеют в наличии оба материала, и хороший контрактный производитель поможет вам выбрать марку, подходящую для реальных условий эксплуатации.
Можно подумать, что HDPE ведет себя скорее как конструкционный пластик, а LLDPE — как прочный эластомер. При использовании в резервуарах полиэтилен HDPE дает ощущение большей прочности и лучшую устойчивость к короблению, когда резервуар частично заполнен. В плавучем или дорожном ограждении, где вероятны удары, устойчивость ЛПЭНП к прогибу и ударам может оказаться более ценной.
Ротоформование HDPE менее щадящее, чем формование LDPE или LLDPE. Поскольку ПЭВП имеет более высокую температуру плавления и более высокое содержание кристаллов, время выдержки, пиковая температура и скорость охлаждения должны строго контролироваться. Если частицы порошка слишком крупные, на внутренней поверхности появятся отверстия; если температура духовки слишком высокая, материал может испортиться; если охлаждение будет неравномерным, деталь может покоробиться.
Типичные условия ротационного формования ПЭВП включают температуру формы в диапазоне 250–350 °C, максимальную температуру внутреннего воздуха 190–220 °C и медленную, контролируемую фазу охлаждения. Скорость усадки также имеет тенденцию быть немного выше, чем у ЛПЭНП, поэтому размеры пресс-формы и охлаждающие приспособления необходимо соответствующим образом корректировать.
Качество порошка также имеет значение. ПЭВП, скорее всего, потребует более плотного распределения частиц по размерам, чем ЛПЭНП, поскольку более крупные частицы могут создавать линии потока. Большинство опытных производителей ротационно-формовочного станка измельчают ПЭВП до одинаковой сетки, но при этом регулируют условия измельчения, чтобы предотвратить чрезмерное образование мелкой пыли. Некоторые также используют внутренние датчики давления, чтобы контролировать пиковую температуру воздуха и точно решать, когда вынимать форму из духовки.
Ротационное формование HDPE применяется в отраслях, где невозможно поставить под угрозу структурные характеристики и химическую стойкость. Типичные примеры включают резервуары для хранения сыпучих химикатов, смесительные резервуары, дозирующие резервуары, защитные лотки, корпуса промышленного оборудования, компоненты водоочистки и резервуары для сельскохозяйственных опрыскивателей.
В вертикальных резервуарах-хранилищах жесткость полиэтилена высокой плотности позволяет более высоким стенкам противостоять кольцевым нагрузкам без чрезмерной толщины стенок. Конструкция многих промышленных резервуаров с конусным дном также выигрывает от стабильности размеров HDPE, особенно когда резервуар заполнен плотными жидкостями. Типичным примером является полиэтиленовый резервуар для хранения с коническим дном CPT5000L, который ротационно-формовочные машины производят с бесшовной стенкой и цельнолитыми фитингами. Формовщики также проектируют механические нагрузки, которые танки испытывают при транспортировке. стабильность резервуара для чистой воды на неровных дорогах.
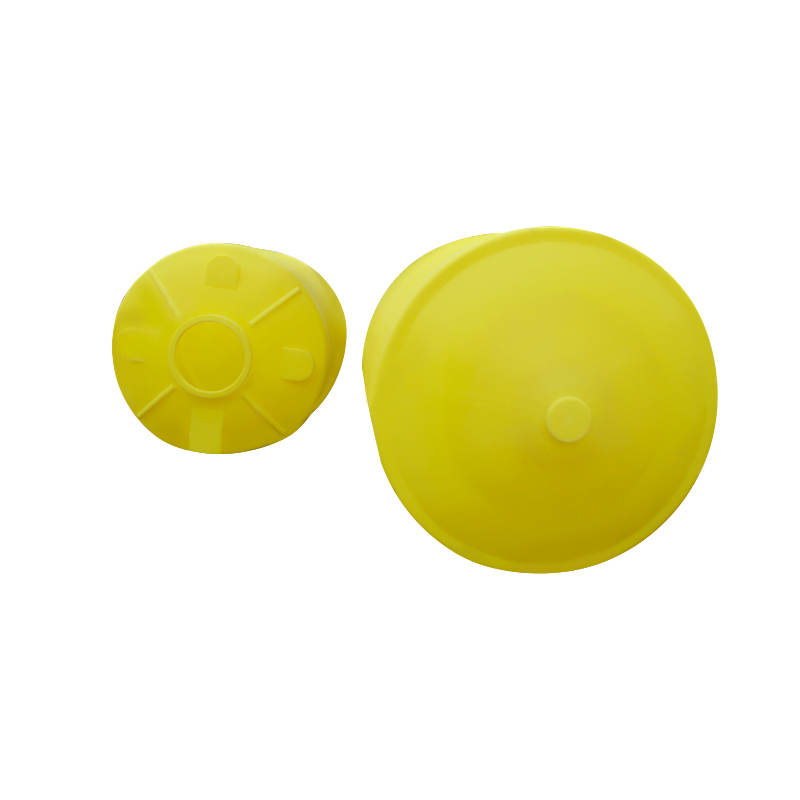 CPT-5000L Резервуар для хранения из полиэтилена с коническим дном для промышленного использования Резервуар для хранения из полиэтилена высокой плотности, полученный центробежным формованием, с конусным дном и бесшовной стенкой, подходит для плотных жидкостей и сложных промышленных условий, где важны стабильность размеров и устойчивость к коррозии. Посмотреть продукт →
Емкости для смешивания и бочки-дозаторы являются еще одним естественным решением. Эти детали часто подвергаются нагрузкам на мешалку, крутящему моменту сопла и неоднократному воздействию кислот или щелочей. Более высокая жесткость полиэтилена высокой плотности уменьшает изгиб монтажных выступов и сохраняет допуски на размеры вокруг резьбовых вставок. Для больших объемов 10-тонная бочка из полиэтилена дает инженерам-технологам цельный, устойчивый к коррозии резервуар.
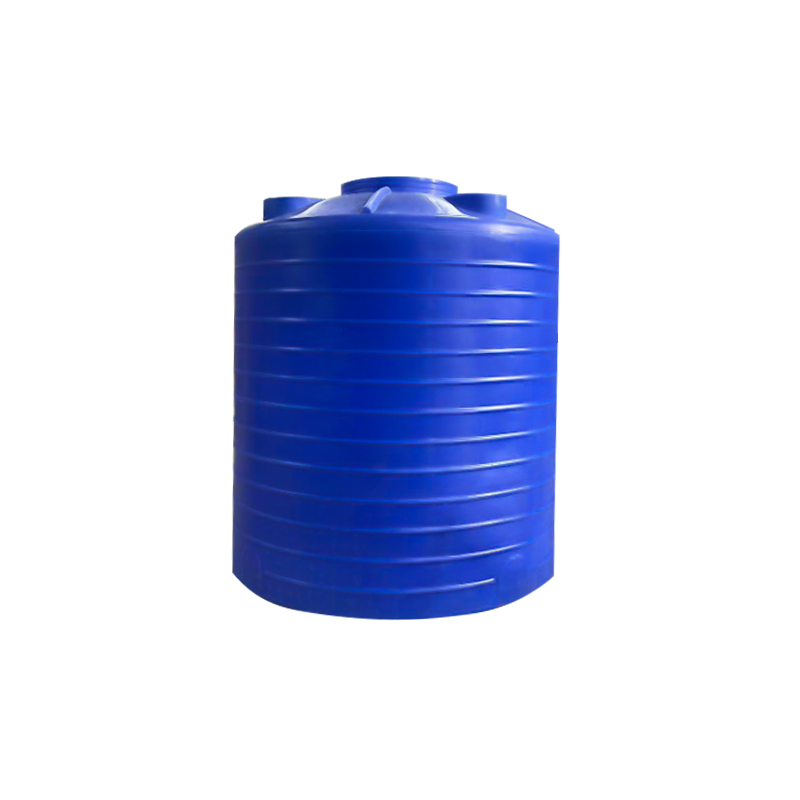 10-тонная бочка из полиэтилена для химической обработки Цилиндр большой вместимости, предназначенный для смешивания и дозирования, обладает жесткостью и коррозионной стойкостью, позволяющий выдерживать нагрузки на мешалку и многократное воздействие химических веществ. Посмотреть продукт →
В помещениях для хранения химикатов герметичные лотки теперь являются стандартным требованием безопасности. Лоток, изготовленный центробежным формованием из полиэтилена высокой плотности, обеспечивает ту же химическую совместимость, что и сам резервуар, с гладкой внутренней поверхностью, которую легко осматривать и чистить. Возможность встроить ручки и сливные чаши непосредственно в лоток исключает этапы сборки.
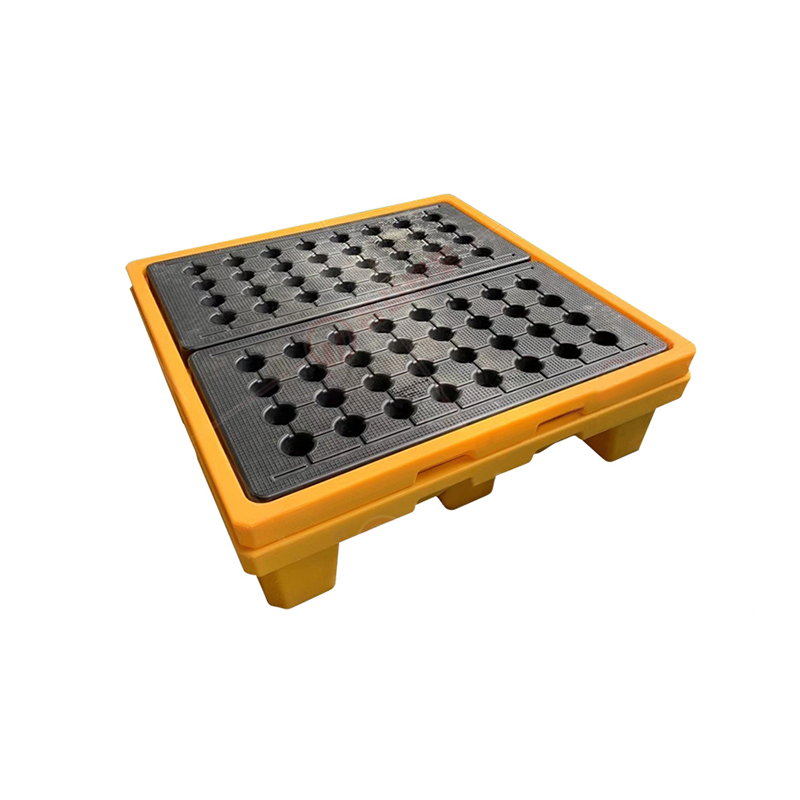 Ротоформованный герметичный поддон для хранения химикатов Лоток из полиэтилена высокой плотности с формованными ручками и сливными частями, обеспечивающий гладкое, легко очищаемое защитное решение, химически совместимое с хранящимися жидкостями. Посмотреть продукт →
Помимо резервуаров и лотков, ротационное формование HDPE используется для:
Не каждый ротационно-формовочный станок имеет опыт рентабельного использования полиэтилена высокой плотности. Прежде чем разместить заказ, спросите об обращении с порошком, контроле температуры формы и процедурах охлаждения. Подтвердите, что они уже реализовывали проекты ПНД раньше, потому что кривая обучения реальна.
Также рассмотрите полную цепочку продуктов. Партнер, который проектирует и изготавливает собственные формы, например Цыси Цзюньи Пластиковая промышленность , может быстрее выполнять итерацию по компенсации усадки и размещению литников. Компания расположена в центре центробежного формования в Цыси, недалеко от основных логистических маршрутов, и предлагает как стандартизированную продукцию, так и разработку OEM-производителей по индивидуальному заказу. Если вам нужна поддержка в проектировании деталей, выборе материалов или оснастке пресс-форм, опытный производитель может сделать разницу между работающим прототипом и неудачным производственным циклом.
Проверьте их систему качества и запросите сертификаты на материалы. Надежный партнер должен иметь возможность документировать марку смолы, отслеживание партии и проверку толщины стенок. Они также должны помочь вам понять время выполнения заказа, особенно для HDPE, поскольку более длительные фазы охлаждения могут увеличить время цикла по сравнению с LLDPE.
Не упускайте из виду стоимостной инжиниринг. Смола HDPE иногда дороже за килограмм, чем LLDPE, но ее более высокая жесткость может позволить сделать стенки немного тоньше в определенных конструкциях. Чистая стоимость зависит от геометрии, объема и необходимых вторичных операций. Хороший партнер открыто обсудит эти компромиссы, прежде чем вы приступите к использованию инструментов.
Ротационное формование HDPE — не самый простой в обработке материал, но результаты говорят сами за себя. Когда вы выбираете правильный сорт, инвестируете в соответствующие инструменты и работаете с формовщиком, который понимает ограничения процесса, вы получаете детали, которые являются прочными, легкими, устойчивыми к коррозии и удивительно доступными для малых и средних объемов. Начните с требований к обслуживанию, а не только с описания материала, и позвольте опытному партнеру помочь вам от проектирования пресс-формы до конечной детали.



 деревня Уюцяо, город Хэнхэ, город Цыси, провинция Чжэцзян
 +86-15257871220
 [email protected]
