


Новости
Дом / Новости / Новости отрасли / Инновационное ротационное формование: дизайн, материалы и практическое применение
Попросите большинство людей представить себе ротационное формование, и они опишут одну и ту же сцену: полую форму, наполненную пластиковым порошком, которая медленно вращается в духовке, пока порошок не расплавится и не покроет внутреннюю часть. Картина точная, но она устарела на десятилетия. Инновационное ротационное формование сегодня представляет собой процесс проектирования, в ходе которого производятся детали сложной геометрии, формованные вставки, стенки с пенопластом и поверхности, сборка которых когда-то требовала нескольких этапов.
Мы работаем над этим процессом с 2007 года в Цыси, городе в провинции Чжэцзян, который местные жители называют родиной ротационного формования. За это время вопросы клиентов изменились. Покупатели больше не спрашивают только, можно ли сформировать форму; они спрашивают о допуске на толщину стенок, ударопрочности после зимы на открытом воздухе, устойчивости к ультрафиолетовому излучению и о том, как быстро новый дизайн может пройти путь от эскиза до загруженного поддона.
На практике инновации здесь редко приводят к одному драматическому прорыву. Это выглядит как серия практических улучшений, которые вместе меняют то, что может производить форма, и насколько последовательно она это производит. Четыре области несут наибольшую нагрузку.
Общий эффект заключается в том, что процесс больше не ограничивается простыми полыми формами. Современной деталью, полученной центробежным формованием, может быть топливный бак с внутренними перегородками, корпус оборудования с литыми кронштейнами или фильтрующий кирпич для станции очистки сточных вод.
Отмеренная порция полимерного порошка поступает в полую форму. Форма закрывается, зажимается и перемещается в печь, вращаясь по двум перпендикулярным осям. Порошок рассыпается и постепенно образует однородную пленку на горячей поверхности инструмента. После завершения плавки форма перемещается на станцию охлаждения и продолжает вращаться, чтобы деталь не провисала, а затем готовую деталь удаляют.
Поскольку нет давления впрыска и литника, деталь получается бесшовной с очень низким внутренним напряжением. Компромиссом является время цикла, поэтому этот процесс подходит для больших, полых продуктов с малым и средним объемом.
| Фактор | Ротационное формование | Литье под давлением | Выдувное формование |
|---|---|---|---|
| Стоимость оснастки | От низкого до умеренного | Высокий | От умеренного до высокого |
| Типичный объем | От низкого до среднего | Очень высокий | Высокий |
| Максимальный размер детали | Очень большой | Пресса ограничена | Большой |
| Переменная толщина стенок в одной форме | Прямой | Трудный | Ограниченный |
| Формованные вставки и двойные стенки | Прямой | Дополнительная сборка | Трудный |
| Остаточные напряжения в детали | Очень низкий | Высокийer | Умеренный |
Прочтите таблицу как отправную точку, а не как приговор. Многие проекты определяются одной деталью, например, резьбовой вставкой, которую другой процесс не может разместить.
Если вы хотите узнать, насколько на самом деле продвинута ротоформовочная машина, посмотрите на цех формования перед печью. От оснастки зависит, насколько равномерно нагревается деталь, насколько четко читается текстура, как линия разъема располагается на изогнутой поверхности и можно ли отлить резьбовую бобышку, а не нарезать ее потом.
Современная практика означает проектирование формы вокруг детали, а не вокруг машины. Инструменты из литого алюминия быстро нагреваются при обработке тонкостенных изделий, тогда как готовые стальные формы служат дольше при больших объемах производства. Вентиляция, тепловая масса и положение линии разъема настраиваются в САПР перед первым разрезом, а текстура или логотип, выгравированные в полости, полностью исключают этап постформования.
 Услуги по проектированию и разработке ротационных пресс-форм Изучите проектирование и разработку ротационных форм для форм с поплавком, плавающим кольцом и стальной пленкой, используя вместе инструменты и рецепты формования. Посмотреть продукт →
Наша собственная разработка пресс-форм охватывает ротационные флоат-формы, формы с плавающими кольцами и формы для стальной пленки, что позволяет хранить конструкцию инструмента и рецепт формования под одной крышей, а не разделять их между поставщиками.
Большинство деталей, полученных центробежным формованием, по-прежнему изготавливаются из линейного полиэтилена низкой плотности, и это не является ограничением. LLDPE остается прочным при низких температурах, устойчив к широкому спектру химикатов и выдерживает удары, которые могут привести к растрескиванию жесткого пластика. В более высокие сорта теперь добавлены УФ-стабилизаторы для длительного воздействия на открытом воздухе и повышенная ударопрочность для деталей, с которыми обращаются грубо.
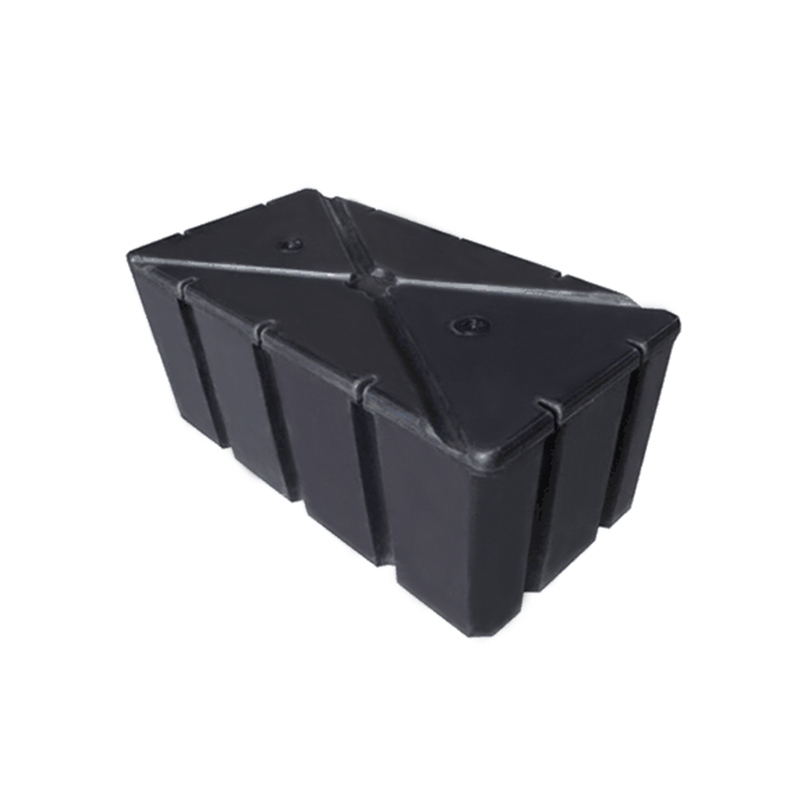
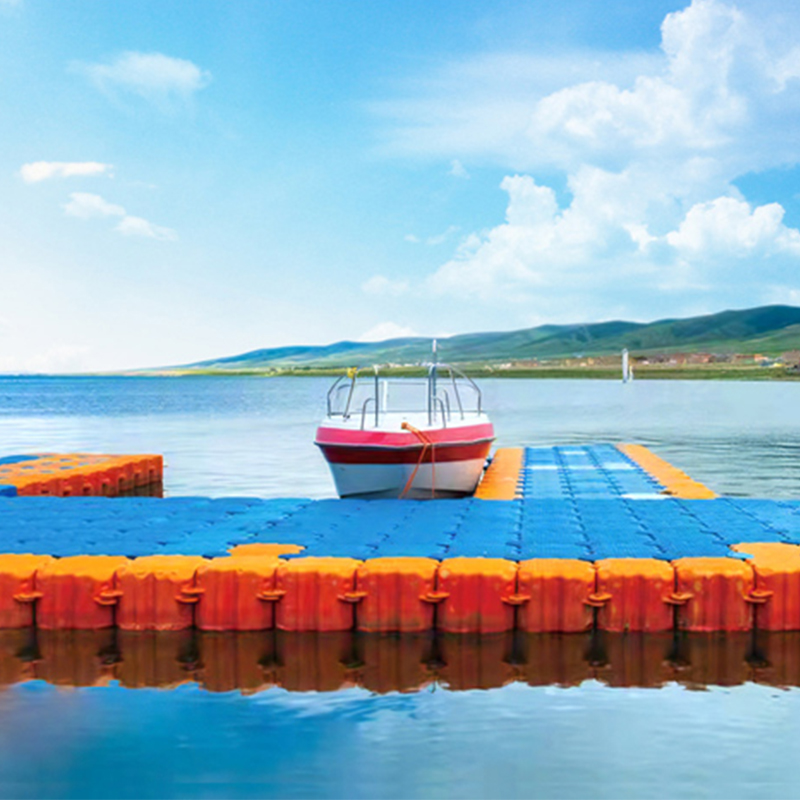
Две оболочки, отформованные вокруг слоя пенопласта, создают жесткую конструкцию без металлического армирования. Та же идея дает жесткие корпуса, изолированные резервуары и плавучие платформы, которые сохраняют плавучесть, даже если внешняя обшивка проколота.
Литые вставки — одно из неоспоримых преимуществ этого процесса. Металлические резьбы, монтажные пластины и заглушки из АБС-пластика или ПВХ можно поместить в форму и приклеить к стене во время цикла, чтобы деталь прибыла готовой к установке трубы, датчика или поплавкового выключателя уровня.
Наиболее убедительные примеры носят скорее индустриальный, чем декоративный характер. На водоочистных станциях для хранения и дозирования используются полиэтиленовые резервуары с коническим и плоским дном, где одна стенка одновременно выполняет структурную работу и выполняет функцию химического барьера. Аквакультурные фермы используют очень большие резервуары и плавучие агрегаты, в которых цельная литая деталь заменяет сварную стальную раму.
Коррозия на открытом воздухе — это то место, где этот процесс заслужил свою репутацию, поэтому мы ведем технические записи. почему плавучие платформы из ЛПНП устойчивы к коррозии в соленой воде и химическом воздействии.
Длительный срок службы не менее важен и в рыбоводстве, где резервуары из года в год остаются заполненными. долгосрочная роль бочек для аквакультуры является хорошим примером продукта, полученного центробежным формованием и пережившего несколько замен более дешевой альтернативы.
 Фильтр для денитрификации с глубоким слоем LLDPE, Т-образный кирпич Фильтрующий кирпич Т-образной формы из ЛПЭНП, полученный центробежным формованием, для глубокой денитрификации и фильтрации, помогающий модернизировать очистные сооружения с класса B до класса A. Посмотреть продукт →
Экологическая инженерия продвинула этот процесс дальше. Кирпич-фильтр для денитрификации с глубоким слоем представляет собой небольшой, весьма специфический компонент, однако его полости, путь нагрузки и площадь контакта со средой созданы в форме, а не в результате последующей механической обработки.
Для покупателей, у которых есть идея продукта, а не позиция каталога, полезным вопросом является то, как быстро конструкция становится проверенной деталью.
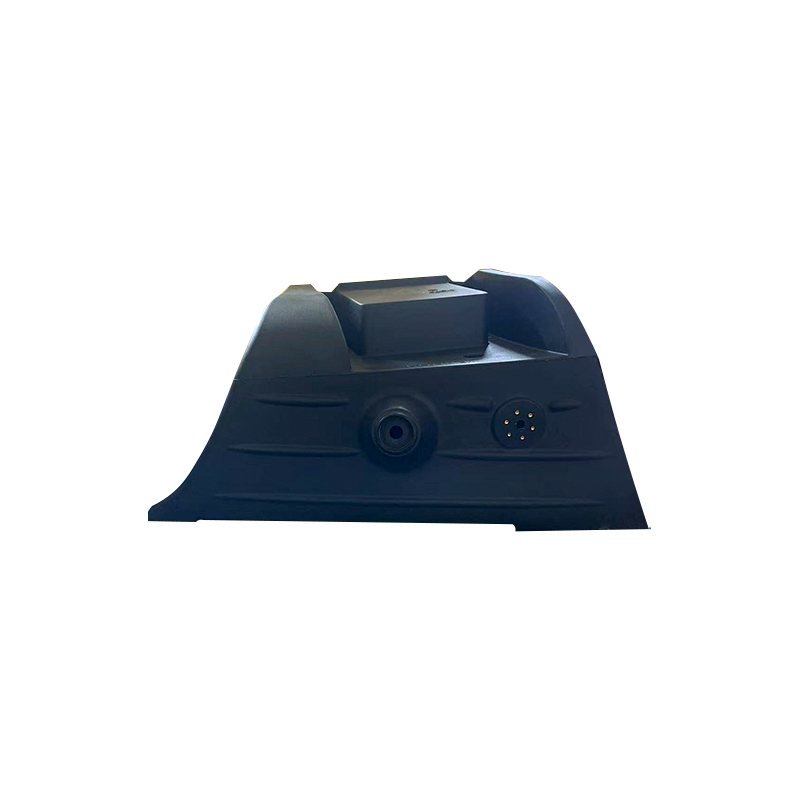
 Корпуса и корпуса оборудования, изготовленные методом ротоформования по индивидуальному заказу Для корпусов оборудования, изготовленных по индивидуальному заказу, эти корпуса из LLDPE/PE, полученные центробежным формованием, обеспечивают бесшовную, ударопрочную защиту, а их размер, форму, цвет и характеристики могут быть изменены по заказу. Посмотреть продукт →
По этому пути корпуса оборудования, топливные баки, баки для пресной воды и баки для защиты растений оказываются в одной мастерской: они используют общий процесс, и меняются только инструменты и рецептура.
При сравнении поставщиков небольшой набор вопросов отделяет способных от оптимистов.
Инновации в этой отрасли редко бывают громкими. Это лучшая линия разъема, смола, которая выдерживает пять зим, вставка, позволяющая сэкономить на этапе сварки, или кривая охлаждения, которая сохраняет устойчивость пятитысячного бака. Если вы разрабатываете деталь и хотите знать, является ли ротационное формование правильным ответом, пришлите нам чертеж и условия работы. Четкий ответ, включая прямое «нет», когда процесс не подходит, стоит больше, чем брошюра.



 деревня Уюцяо, город Хэнхэ, город Цыси, провинция Чжэцзян
 +86-15257871220
 [email protected]
