


Новости
Дом / Новости / Новости отрасли / Рекомендации по проектированию ротационного формования: ключевые правила для инженеров OEM и покупателей
Недавно инженер принес нам дозировочный бак емкостью 1000 литров, который все время трескался в нижнем углу. Модель CAD имела внутренний радиус 2 мм, отсутствие уклона на боковой стенке и идеально ровное основание. Каждая из этих трех деталей привела деталь к отказу. Ротоформование во многих отношениях является щадящим процессом, но он не щадит резких переходов, вертикальных стенок без конуса или больших неподдерживаемых поверхностей.
Приведенные ниже правила — это то, что мы используем, чтобы выявить эти проблемы, прежде чем они станут расходами на инструменты. Они имеют многолетний опыт создания инструментов для ротационного формования и производства резервуаров из полиэтилена, корпусов оборудования и индивидуальных OEM-запчастей.
Ротационное формование создает одностенные полые детали. В отличие от литья под давлением, толщина стенки определяется количеством пластикового порошка, загруженного в форму, и циклом вращения, а не геометрией полости формы. Вот почему сложно изготовить деталь, в которой смешаны толстые и тонкие участки: пластик в толстом участке не имеет возможности перетечь в тонкий участок после плавления порошка.
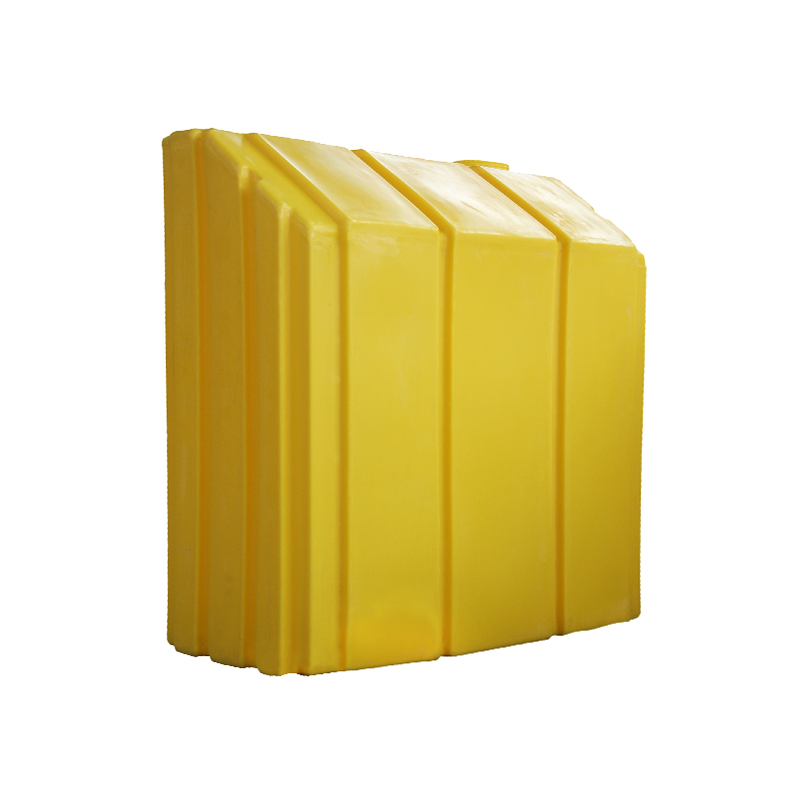
 Корпус оборудования методом ротоформования из ЛПЭНП для защиты внутренних компонентов Этот бесшовный корпус, отформованный методом ротационной формовки, защищает точные компоненты от пыли, влаги и ударов. Его материал LLDPE обеспечивает химическую стойкость и устойчивость к ультрафиолетовому излучению, что делает его пригодным для суровых промышленных условий. Посмотреть продукт →
Для полиэтиленовых деталей разумной отправной точкой является однородная стена. Небольшие корпуса диаметром до 300 мм часто имеют толщину от 3 до 5 мм. Для деталей среднего размера, таких как резервуары емкостью 1000 литров или корпуса оборудования, требуется от 5 до 8 мм. В больших резервуарах для хранения диаметром более 2000 мм обычно используется диаметр от 8 до 12 мм, чтобы выдерживать гидростатическую нагрузку и нагрузки при обращении.
| Общий размер детали | Рекомендуемая толщина стенки | Типичный производственный допуск |
|---|---|---|
| Менее 300 мм | от 3 до 5 мм | /- 1,5 мм |
| от 300 до 1000 мм | от 5 до 6 мм | /- 2 мм |
| от 1000 до 2000 мм | от 6 до 8 мм | /- 2,5 мм |
| Более 2000 мм | от 8 до 12 мм | /- 3 мм |
Равномерная толщина стенки важнее абсолютного значения. Стена толщиной 6 мм с локальным выступом толщиной 12 мм утонет, а основание выступа может образовать внутреннюю пустоту. Если конструкция требует местного утолщения, вместо этого запланируйте вторичное армирование.
Уклон — это угол, который вы добавляете к вертикальным поверхностям, чтобы деталь высвободилась из формы. Поскольку деталь, отформованная методом ротационного формования, снимается с инструмента, пока она еще теплая, а полиэтилен сжимается на инструменте при охлаждении, стена с нулевой тягой будет тянуться, прилипать или деформироваться. Минимальный уклон, который мы рекомендуем для гладкой полиэтиленовой поверхности, составляет 1 градус с каждой стороны. Для текстурированной поверхности увеличьте угол до 2 или 3 градусов.
| Состояние поверхности | Минимальная осадка на сторону |
|---|---|
| Гладкая внешняя поверхность | 1 градус |
| Гладкая внутренняя поверхность | 0,5 градуса |
| Текстурированная или окрашенная поверхность | от 2 до 3 градусов |
| Глубокие вертикальные стены более 500 мм. | 2 градуса и более |
Практический эффект больше, чем ожидает большинство инженеров. Деталь с глубиной боковой стенки 500 мм и осадкой 1 градус сужается примерно на 9 мм сверху вниз. Если проект предполагает точно параллельную стену, это тревожный сигнал. Ротоформование — это не литье под давлением; удержать вертикальную стенку без конуса в глубокой части — сложная задача, связанная с инструментами.
Плоские стенки являются самой распространенной причиной деформации при центробежном формовании. Большая плоская панель не имеет внутренней опоры, а усадка, возникающая при охлаждении детали, приводит к ее деформации, деформации или деформации. Проверенное решение – коронка. Коронка размером примерно 0,4 мм на 100 мм длины панели обеспечивает устойчивость лица. Для плоской поверхности шириной 500 мм это означает кривизну около 2 мм.
Если панель действительно должна быть плоской или должна выдерживать нагрузку, добавьте выступы. Поцелуй — это влитая пуговица или столбик, соединяющий две противоположные стены. Размещение перемычек на расстоянии от 150 до 300 мм позволяет получить усиленную двойную стенку без необходимости ребер или вторичных креплений. Отсечки усложняют форму, но они намного дешевле, чем усиление деформированной детали после формовки.
 Резервуар из полиэтилена с конусным дном емкостью 5000 литров и повышенной устойчивостью Этот резервуар с конусным дном, предназначенный для хранения жидкостей в водоочистных и химических отраслях, обеспечивает эффективный дренаж и структурную целостность. Гладкая коронка выдерживает гидростатическое давление, а ЛПЭНП обеспечивает устойчивость к коррозии. Посмотреть продукт →
В больших контейнерах, таких как резервуар для хранения с коническим дном емкостью 5000 литров, используется коническое дно для дренажа и дополнительной устойчивости, а боковая стенка имеет гладкую вершину, чтобы противостоять гидростатической деформации.
Острые углы – вторая по распространенности ошибка дизайна. При центробежном формовании острый внутренний угол создает концентрацию напряжений, а внешняя часть этого угла имеет тенденцию становиться тонкой, поскольку порошку трудно заполнить ограниченное пространство. Минимальный внешний радиус, который мы принимаем, составляет 3 мм, а внутренний радиус должен быть как минимум в два раза больше толщины стенки. Для стены толщиной 6 мм запланируйте внутренний радиус 12 мм.
Угол угла имеет такое же значение, как и радиус. Полиэтиленовые детали работают лучше всего при угле наклона 30 градусов и более, хотя больший угол еще безопаснее. Если приложение требует более острого угла, спроектируйте утолщение стенки или усиленное ребро, чтобы компенсировать это.
Дизайнеры часто просят острый угол для экономии места. При ротоформовании острый угол редко экономит место. Это требует времени на обработку, рискует сделать стенки тонкими и создать визуально неровный радиус. Эффективным решением обычно является большой радиус плюс низкопрофильное ребро.
Ротоформование основано на перемешивании и плавлении порошка внутри вращающейся формы. Порошок не может течь через узкие щели, как расплавленный пластик в литьевой форме. Общее правило состоит в том, чтобы расстояние между любыми двумя стенами или между стеной и ребром составляло не менее пятикратной номинальной толщины стены. Для стены толщиной 6 мм это означает минимальный зазор около 30 мм.
Если зазор уже, порошок может забить отверстие до того, как он расплавится, и в результате образуется сплавленная паутина, которая испортит замысел проекта. Это правило применяется к выступам, заформованным ребрам, монтажным бобышкам и любой внутренней геометрии. Первая проверка, которую мы проводим, — это правило 5x.
Подрезы сложны, поскольку деталь приходится снимать с формы. Небольшие подрезы можно устранить с помощью силиконовых или гибких секций формы, но они увеличивают стоимость и обычно означают более медленный цикл. Для больших жестких деталей полностью избегайте подрезов.
Можно отлить резьбовые вставки, переключатели уровня и фитинги. Они помещаются в форму до загрузки порошка и остаются на месте при вращении детали. Металлическая вставка для детали из полиэтилена должна иметь накатку или канавку для фиксации в пластике. Держите места вставки подальше от соседних стен; в противном случае соблюдение правила разделения в 5 раз станет невозможным.
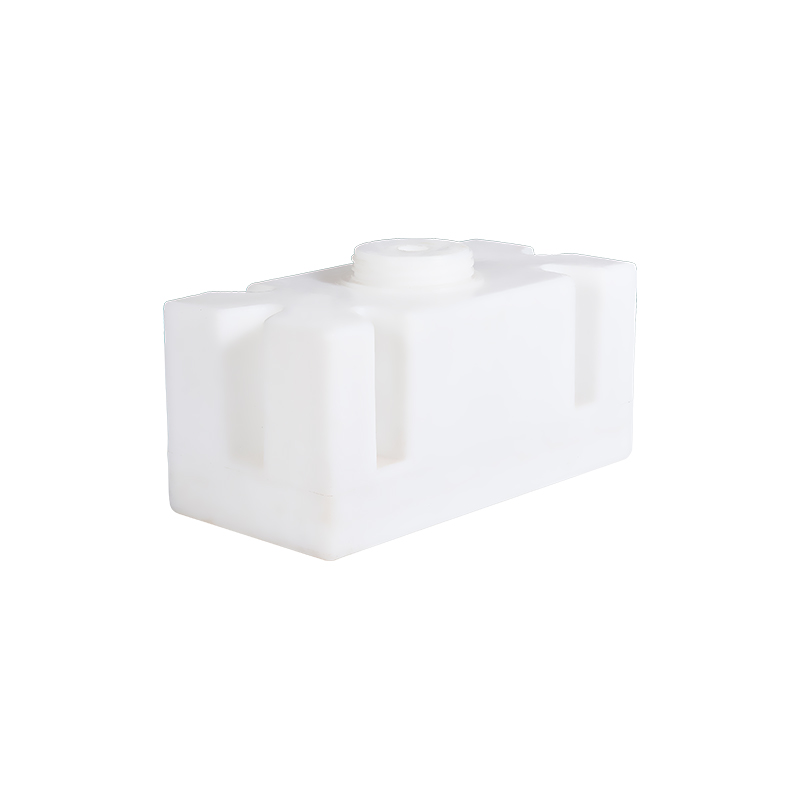
 Топливный бак из линейчатого полиэтилена низкой плотности для безопасного хранения жидкостей В этом топливном баке используется ЛПЭНП, обеспечивающий химическую и ударную стойкость, подходящий для хранения топлива и других жидкостей. Его бесшовная конструкция предотвращает утечку, а легкая конструкция позволяет легко устанавливать его в мобильных или стационарных приложениях. Посмотреть продукт →
Линии разъема должны располагаться на чистом крае. Если линия разъема пересекает текстурированную поверхность, текстура в месте разделения не будет совпадать. Для продуктов, которые должны выглядеть однородно, спланируйте разделение инструмента по естественному элементу, например, по ободу или формованной канавке.
LLDPE является материалом по умолчанию для большинства проектов центробежного формования, и на это есть веские причины. Он обладает превосходной ударной вязкостью, хорошей химической стойкостью и выдерживает медленный цикл вращения без разрушения. Если деталь будет находиться на открытом воздухе, необходим УФ-стабилизатор. Черный — наиболее эффективный цвет, но УФ-пакет других цветов хорошо подходит для многих применений.
Для обеспечения коррозионной стойкости в морской или химической среде надежным выбором является деталь из ЛПЭНП со стабилизацией УФ-излучением. Мы опубликовали практическую информацию по Устойчивость к коррозии плавучей платформы LLDPE для тех, кто рассматривает возможность большой установки.
Температура эксплуатации также имеет значение. Стандартные полиэтиленовые детали обычно рассчитаны на непрерывное использование при температуре от 60 до 80 градусов Цельсия. Выше этого диапазона может потребоваться полипропилен или нейлон, а это меняет как требования к вытяжке, так и стоимость инструментов. Химическое воздействие кислот, растворителей или морской воды также влияет на выбор материала.
Инструменты — это самая большая отдельная статья затрат в проекте ротационного формования. Формы обычно изготавливаются из литого алюминия для производственных партий или из алюминия, обработанного на станке с ЧПУ для прототипов. Чем сложнее геометрия детали, тем дороже стоит пресс-форма.
Вырезы, подрезы и литые вставки увеличивают стоимость оснастки. Каждая добавляемая функция должна быть продумана при макете формы. Лучший подход для OEM-детали — отправить 3D-модель CAD с четким указанием номинальной толщины стенки, направления вытяжки и линии разъема. Даже простой набросок с этими тремя предметами сделает разговор об инструментах гораздо более продуктивным.
Наиболее распространенные ошибки проектирования легко обнаружить, если знать, на что обращать внимание:
Если в чертеже присутствуют такие проблемы, лучше всего устранить их как можно раньше. Небольшое изменение в модели САПР может сэкономить тысячи долларов на доработке инструментов и месяцы производственных проблем.
Если вы оцениваете индивидуальный OEM-проект, значение имеет компания, разработавшая инструменты. В компании Cixi Juniya Plastic Industry мы проектируем и изготавливаем детали, формованные методом ротационного формования, начиная с стадии пресс-формы и заканчивая готовым производством. Те же принципы проектирования применимы независимо от того, покупаете ли вы стандартные резервуары или вводите в эксплуатацию индивидуальный корпус. Вы можете прочитать больше о нашем OEM-услуги по разработке и обработке чтобы понять, как мы осуществляем проверку чертежей, оснастку и производство.



 деревня Уюцяо, город Хэнхэ, город Цыси, провинция Чжэцзян
 +86-15257871220
 [email protected]
