


Новости
Дом / Новости / Новости отрасли / Что такое ротационное формование? Полное руководство по процессу, материалам и использованию
Ротационное формование — один из тех процессов, который легко описать, но гораздо сложнее сделать хорошо. Проще говоря, пластиковый порошок превращается в полые бесшовные детали путем медленного вращения формы внутри духовки, пока порошок не расплавится и не покроет внутреннюю стенку. Если вы когда-либо хранили воду в толстом зеленом резервуаре, гуляли по понтону пристани или проезжали мимо заполненного водой барьера на площадке дорожных работ, вы уже встречали продукт, формованный методом ротационного формования.
Ротационное формование, также называемое ротационным формованием, ротационным литьем или ротационным формованием, в зависимости от того, где вы это читаете, представляет собой процесс изготовления полых пластиковых изделий при низком давлении и высокой температуре. Отмеренная порция тонкоизмельченного полимера поступает в полую разъемную форму, зажимается и вращается вокруг двух перпендикулярных осей внутри печи.
По мере нагревания инструмента порошок скатывается и прилипает к горячим внутренним поверхностям, плавясь слоями, пока не образует ровную пленку по всей полости. Затем форма перемещается на станцию охлаждения, продолжая вращаться, поэтому деталь сохраняет свою форму, а не провисает. Когда она достаточно остынет, форма открывается, и изделие получается как единое бесшовное изделие.
Стоит запомнить одну деталь: толщина стенки определяется количеством загружаемого порошка, а не самой формой, поэтому один инструмент часто может производить несколько емкостей.
Каждая работа выполняется в одной и той же последовательности, будь то 40-литровое дозирующее ведро или 10 000-литровый резервуар для хранения.
Время цикла длится дольше, чем при литье под давлением, часто от двадцати минут до часа в зависимости от размера и материала, но инструменты проще и намного дешевле. Для большой полой детали этот компромисс обычно решает проект.
Не каждый пластик подходит для этого процесса. Смола должна выдерживать измельчение в порошок и нагревание в течение длительного цикла без разложения, поэтому список короче, чем многие ожидают.
Добавки имеют такое же значение, как и базовая смола. УФ-стабилизаторы, цветная маточная смесь и антистатики выбираются для конечного использования, поскольку для резервуара, стоящего на солнце в течение пятнадцати лет, требуется другой состав, чем для буя, стоящего в соленой воде.
Благодаря тому, как работает этот процесс, изделия, полученные ротационным формованием, обладают узнаваемым набором характеристик.
Полезно увидеть ротационное формование рядом с двумя его ближайшими родственниками. Таблица ниже является приблизительным руководством, а не правилом, поскольку размер детали и количество заказа значительно меняют цифры.
| Процесс | Типичная толщина стенки | Стоимость оснастки | Лучше всего подходит для |
|---|---|---|---|
| Ротационное формование | от 3 до 12 мм, даже по всей длине | От низкого до умеренного | Крупные полые детали, объемы от малых до средних. |
| Литье под давлением | От 1 до 4 мм, зависит от конструкции | Высокий | Маленькие, детализированные, объемные детали |
| Выдувное формование | от 0,5 до 3 мм | Умеренный | Бутылки, банки и тонкие контейнеры |
Практический вывод: ротационное формование выигрывает, когда вам нужна большая полая деталь с толстой и прочной стенкой, и вы не можете оправдать дорогостоящий стальной инструмент. Он плохо подходит для небольших, очень детализированных компонентов, производимых миллионами.
Поскольку этот процесс хорошо обрабатывает большие полые формы, детали, полученные центробежным формованием, встречаются в большем количестве мест, чем ожидает большинство людей.
Водоочистка является хорошей иллюстрацией. Резервуар для хранения из полиэтилена с конусным дном отлит как единое целое, с толстой устойчивой к коррозии стенкой, цельным конусом и отсутствием соединений, которые могут протекать.
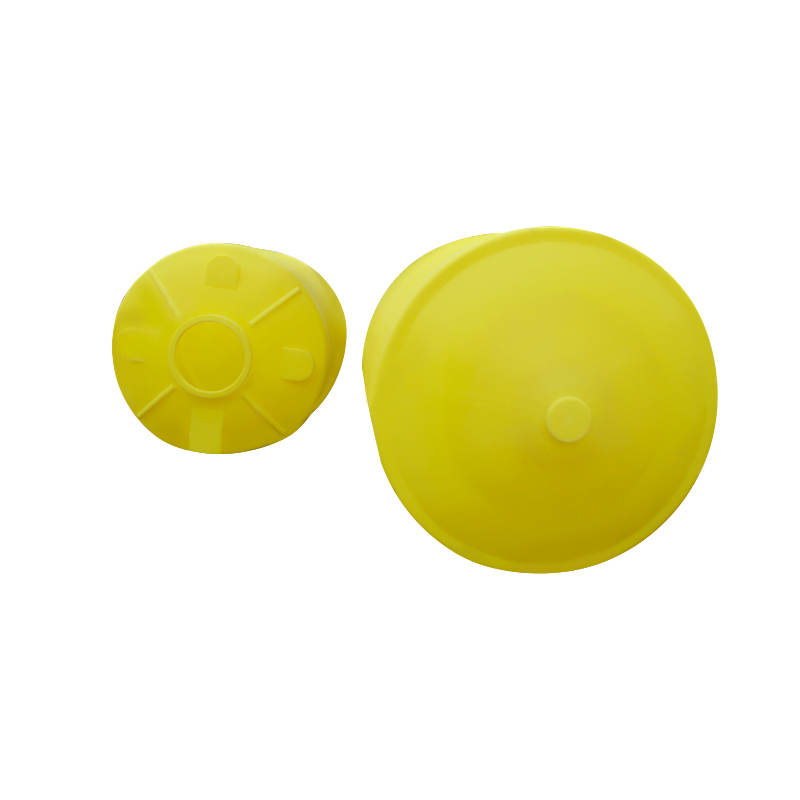 CPT-5000L Резервуар для хранения из полиэтилена с коническим дном используется в водоочистке, охране окружающей среды, электронике, химической промышленности, пищевой, медицинской, строительной и других отраслях промышленности. Просмотреть продукт →
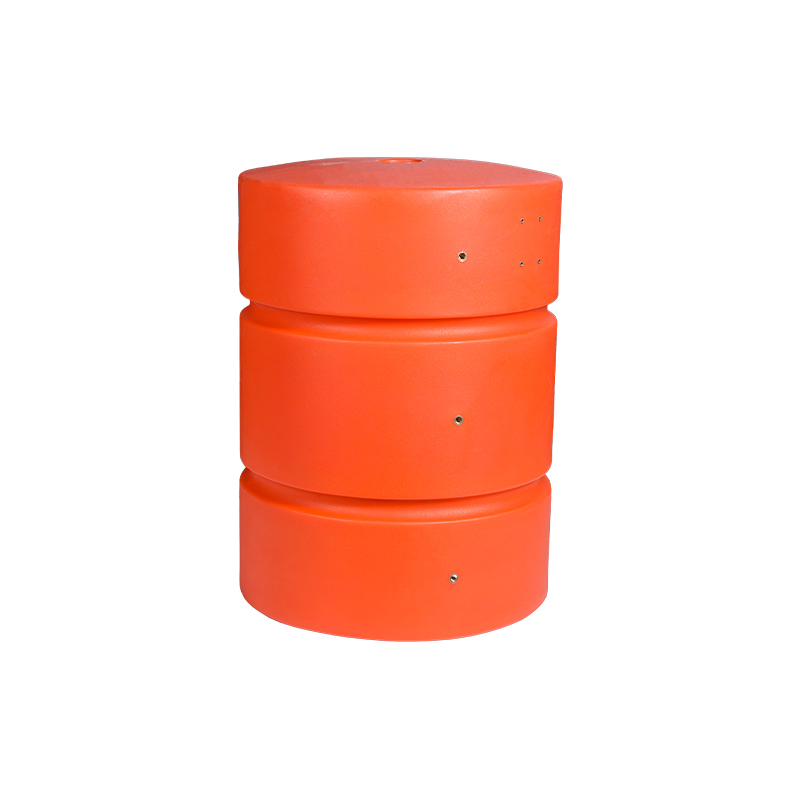
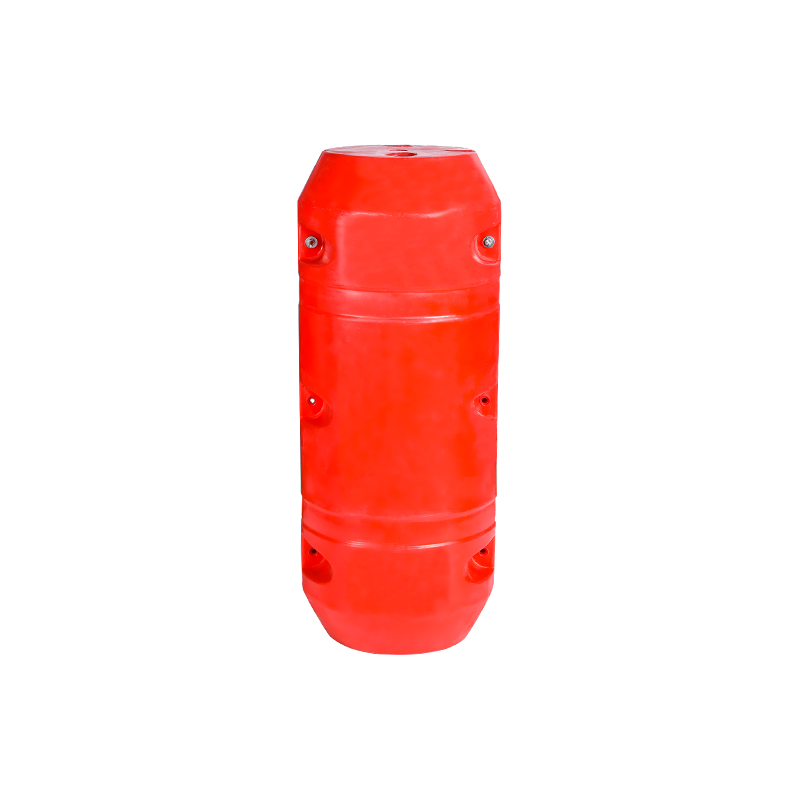
Плавающие продукты следуют той же логике. Полиэтилен не корродирует в соленой воде, поэтому полые и наполненные пеной поплавки остаются работоспособными в течение многих лет в портах и на рыбных фермах. Подробнее об этом мы писали в небольшой статье на почему плавучие платформы из ЛПНП устойчивы к коррозии .
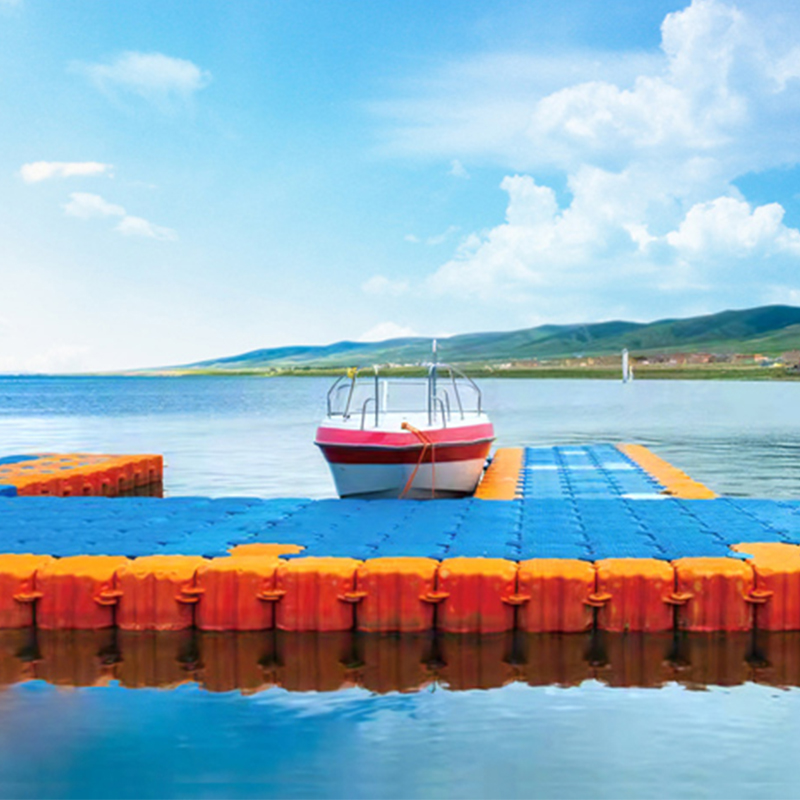 Плавающая платформа для ротационного формования LLDPE Cixi Juniya Plastic Co., Ltd., с момента своего основания в 2007 году, расположена в Цыси, провинция Чжэцзян, известном как родина ротационного формования. Компания является стратегическим... Просмотреть продукт →
Многие проекты не начинаются с каталога. Они начинаются с эскиза, образца или проблемы, которую не решает ни один стандартный продукт. В таких случаях работа начинается на чертежной доске: толщина стенки, расположение ребер, размещение вставки и линия разъема формы определяются вместе, поскольку изменение одного обычно приводит к изменению другого.
Инструментальная обработка — это то место, где ротационное формование наиболее щадит. Алюминиевые формы стоят в несколько раз дороже твердого инструмента для литья под давлением, поэтому скромный первый заказ все еще может иметь смысл, и ту же форму можно будет запустить снова позже, по мере роста объемов. Разработка и OEM-работа — это большая часть того, что мы делаем, и более подробно она описана в разделе Изготовленные на заказ детали и обработка OEM .
Типичный пример — топливный бак: сложная внешняя форма, внутренние перегородки и литая арматура, изготовленная одной ненапряженной отливкой, а не сварным узлом.
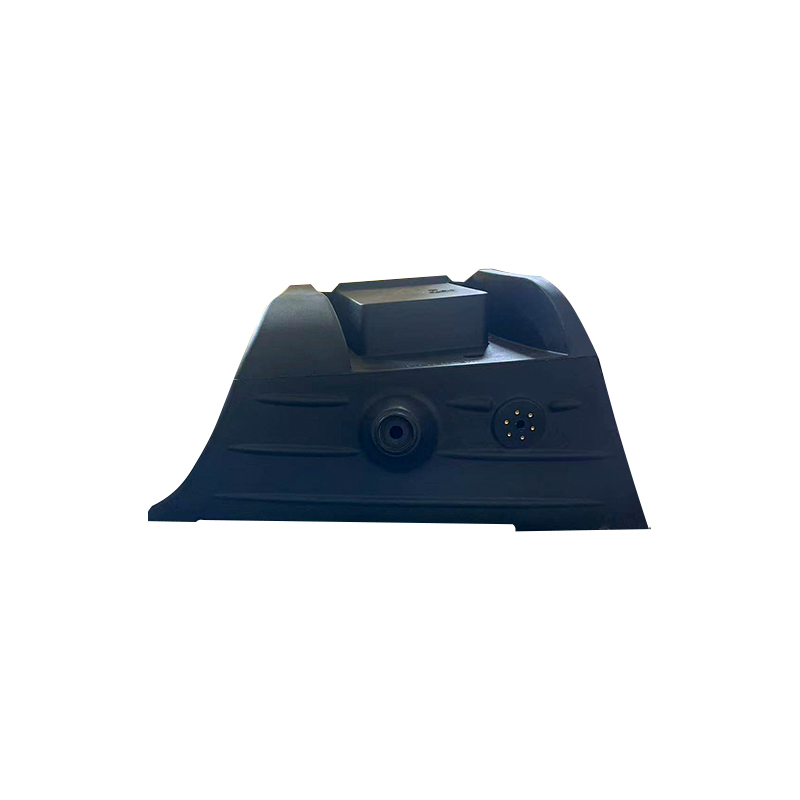 Пластиковый топливный бак из LLDPE методом ротационного формования Контейнеры, используемые для хранения жидкостей Просмотреть продукт →
Мы производим изделия методом ротационного формования с 2007 года в Цыси, городе на восточном побережье Китая, который местные жители любят называть родиной ротационного формования. Наша мастерская расположена примерно в двух километрах от станции высокоскоростной железной дороги Юяо-Норт и примерно в пятнадцати километрах от моста через залив Ханчжоу, что упрощает посещение и доставку.
За прошедшие годы мы узнали, что большая часть ремесла живет в деталях, которые никто не видит: насколько равномерно загружается порошок, насколько мягко охлаждается форма и насколько тщательно устанавливается фитинг перед тем, как инструмент будет готов. От этого выбора зависит, прослужит ли танк пятнадцать лет или пять. Мы изготавливаем собственные формы, производим стандартную продукцию для очистки воды и аквакультуры, а также выполняем индивидуальные работы для клиентов, которым нужно то, чего еще нет.
Итак, чтобы ответить на вопрос прямо: ротационное формование — это процесс низкого давления, который превращает пластиковый порошок в полые, бесшовные, не подвергающиеся напряжениям изделия, от 40-литрового дозирующего ведра до 10 000-литрового резервуара для хранения. Это не самый быстрый и не самый точный метод, но для больших, прочных и водонепроницаемых деталей, изготавливаемых в разумных объемах, немногие процессы могут сравниться с ним.



 деревня Уюцяо, город Хэнхэ, город Цыси, провинция Чжэцзян
 +86-15257871220
 [email protected]
